INIEZIONE ASSISTITA DA GAS
Stampaggio ad iniezione assistito da gas: pezzi più leggeri e stabili
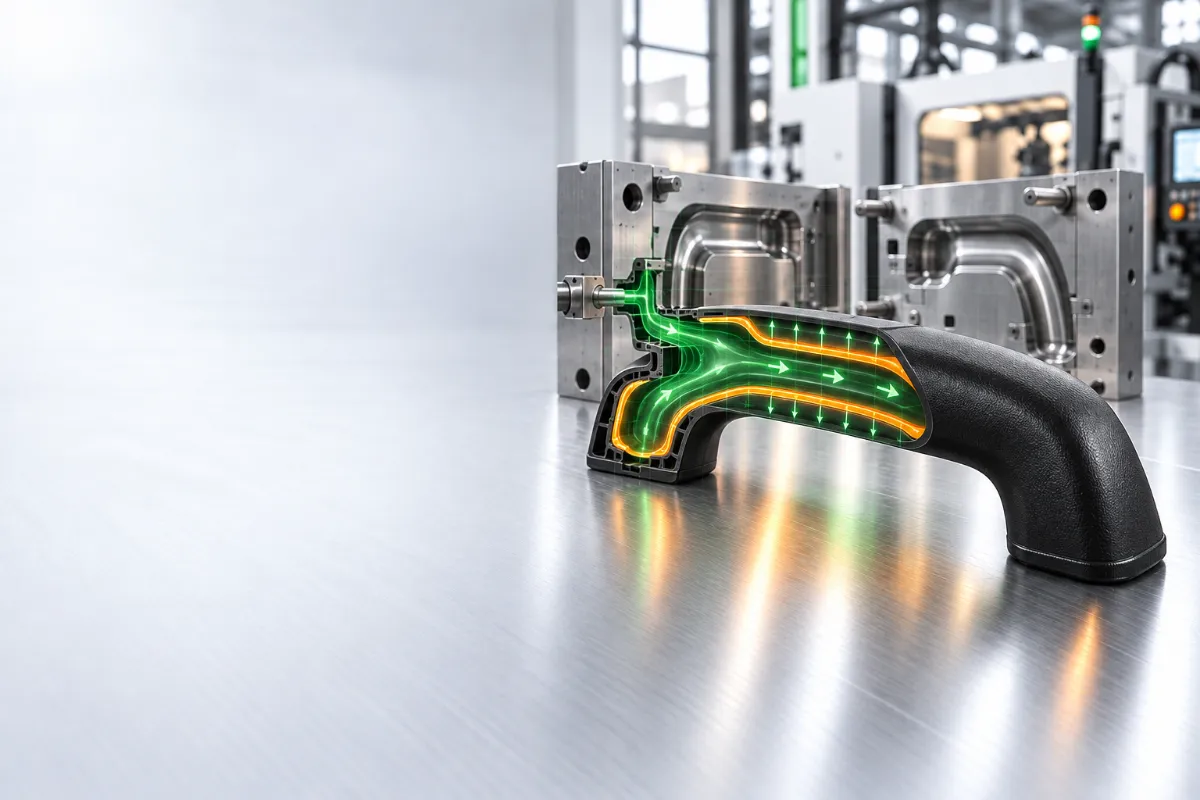
Lo stampaggio ad iniezione assistito da gas permette di produrre pezzi con forti spessori senza i difetti tipici della plastica massiccia: meno materiale, meno ritiri, superfici più regolari.
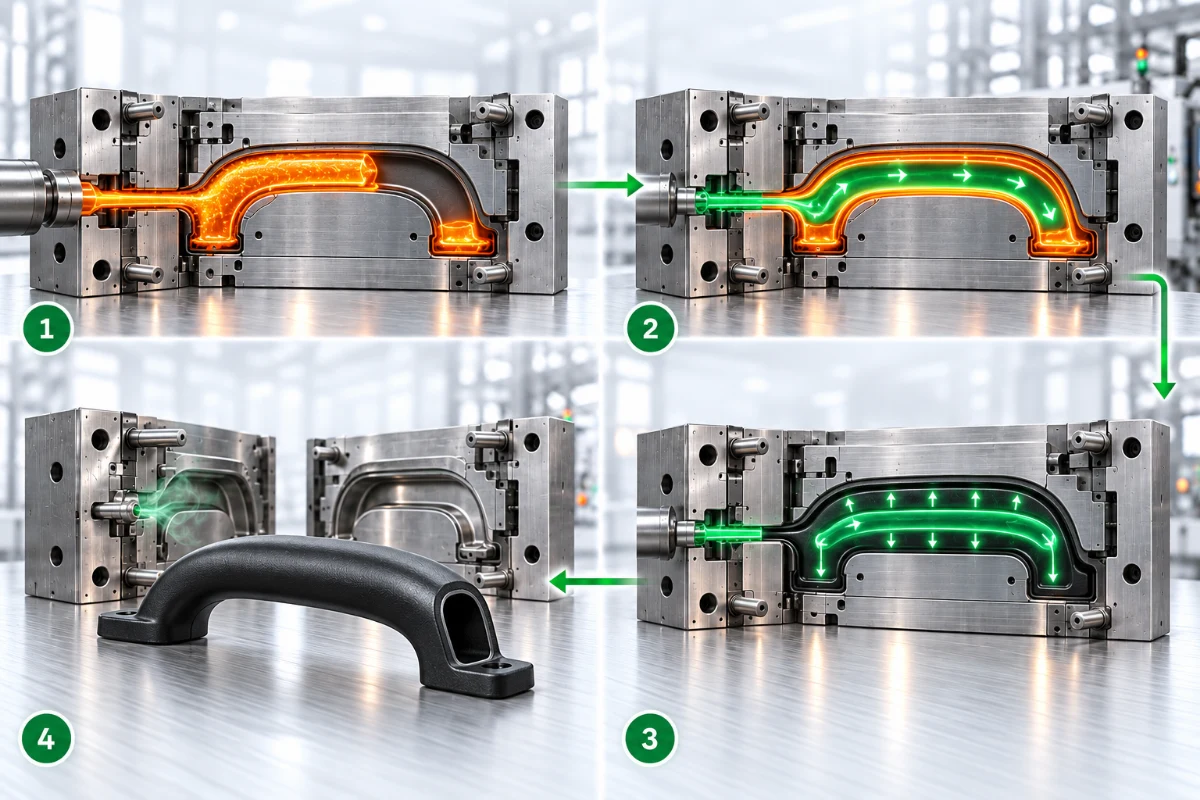
Come funziona lo stampaggio ad iniezione assistito da gas
Il gas segue il percorso di minor resistenza, cioè le sezioni più spesse e più calde del pezzo. Per questo canali, punti di iniezione e spessori si progettano insieme, prima di costruire lo stampo: è lì che si decide se il pezzo uscirà leggero, stabile e senza risucchi.
-
Iniezione parziale
Lo stampo viene riempito solo in parte di plastica fusa, con la quantità calcolata in fase di progetto.
-
Iniezione del gas
Attraverso ugelli dedicati entra un gas inerte, di norma azoto, che spinge il materiale contro le pareti e forma un canale cavo nelle zone più spesse.
-
Mantenimento in pressione
Durante il raffreddamento la pressione del gas agisce dall’interno e compensa il ritiro: il pezzo resta in quota e la superficie non presenta risucchi.
-
Scarico ed estrazione
Il gas viene scaricato attraverso l’ugello di iniezione o un apposito sfiato, poi il pezzo viene estratto.
Quando conviene il gas assistito
Quando il pezzo, stampato pieno, risulterebbe troppo pesante, lento da raffreddare o soggetto a deformazioni.
Impugnature e maniglie
Sezioni spesse e piene al tatto, ma leggere e senza avvallamenti in superficie.
Pezzi lunghi e strutturali
Profili, staffe e supporti che tendono a imbarcarsi: il canale interno ne aumenta la rigidità.
Particolari estetici spessi
Superfici a vista regolari anche dove lo spessore varia molto da una zona all’altra.
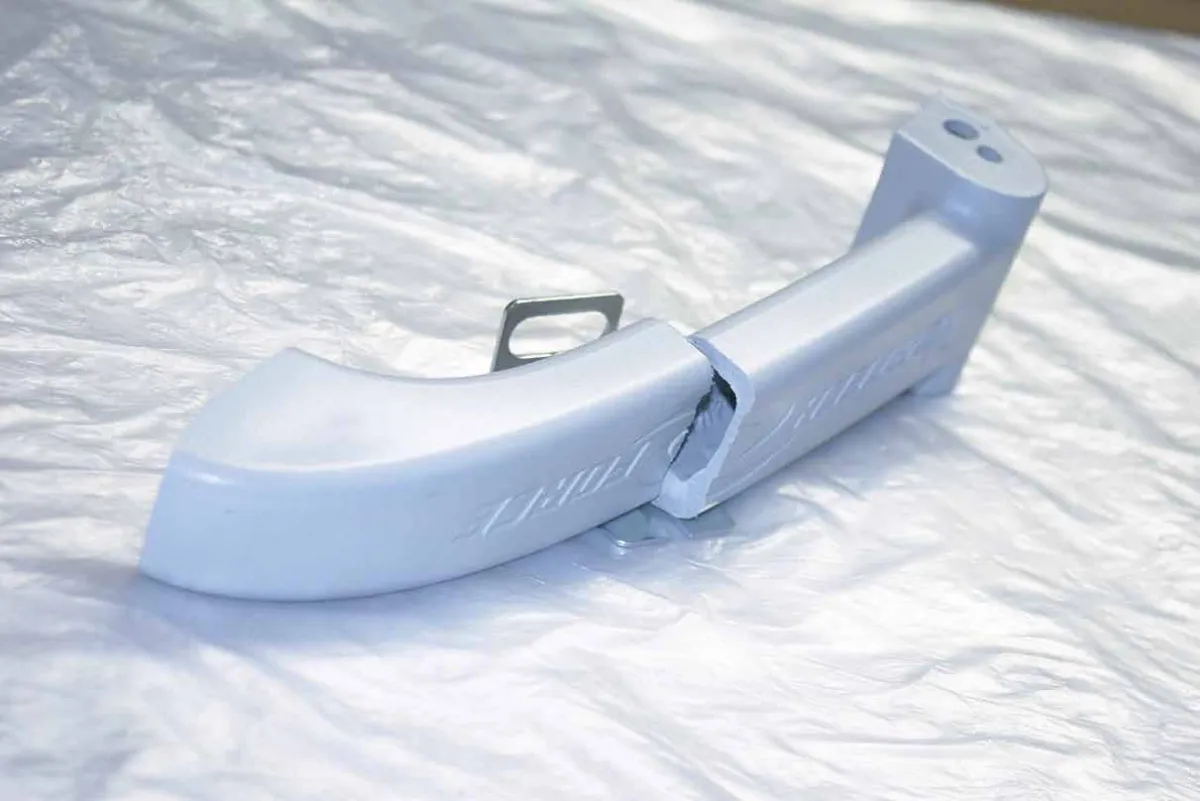
Con lo stampaggio ad iniezione assistito da gas produciamo soprattutto impugnature, maniglie e cornici: oggi la maniglia di un bidone aspiratutto, in passato l’impugnatura di un’idropulitrice e le cornici di televisori e computer. Sono pezzi in cui peso e stabilità contano quanto l’aspetto.
Vantaggi e limiti
Lo stampaggio ad iniezione assistito da gas non è una soluzione universale. Ecco cosa offre e quando non serve.
Cosa offre
Meno materiale e un pezzo più leggero
Nessun risucchio sulle sezioni spesse
Minori tensioni interne e deformazioni
Cicli spesso più brevi, perché si raffredda meno massa
Quando non serve
Su pezzi a parete sottile e uniforme non porta benefici
Richiede uno stampo predisposto e una messa a punto dedicata
Non è adatto se la cavità interna deve avere una forma precisa
Domande frequenti
Lo stampaggio ad iniezione assistito da gas costa di più?
Lo stampo per gas assistito costa un po’ di più per i componenti aggiuntivi, ma minor consumo di materiale e cicli più brevi spesso compensano la differenza. Lo valutiamo sul vostro pezzo prima del preventivo.
Che differenza c’è con l’iniezione tradizionale?
Rispetto all’iniezione tradizionale cambia solo la fase di mantenimento: è il gas, dall’interno, a compensare il ritiro del materiale. È un vantaggio decisivo sulle sezioni spesse, superfluo su quelle sottili.
Si può applicare a uno stampo esistente?
Difficilmente: uno stampo nato senza gas va quasi sempre riprogettato. Conviene partire da un progetto nuovo, predisposto per il gas fin dall’inizio, da valutare con lo stampista sul file 3D.
Un pezzo cavo è meno resistente?
No: a parità di peso, un pezzo con canale cavo ben progettato è spesso più rigido di uno pieno.
Per quali pezzi si usa il gas assistito?
Il gas assistito si usa soprattutto per impugnature, maniglie e cornici a sezione spessa. Ambroplast lo usa oggi per la maniglia di un bidone aspiratutto e in passato per l’impugnatura di un’idropulitrice e per cornici di televisori e computer.