STAMPAGGIO A INIEZIONE
Stampaggio a iniezione materie plastiche per articoli tecnici ed estetici
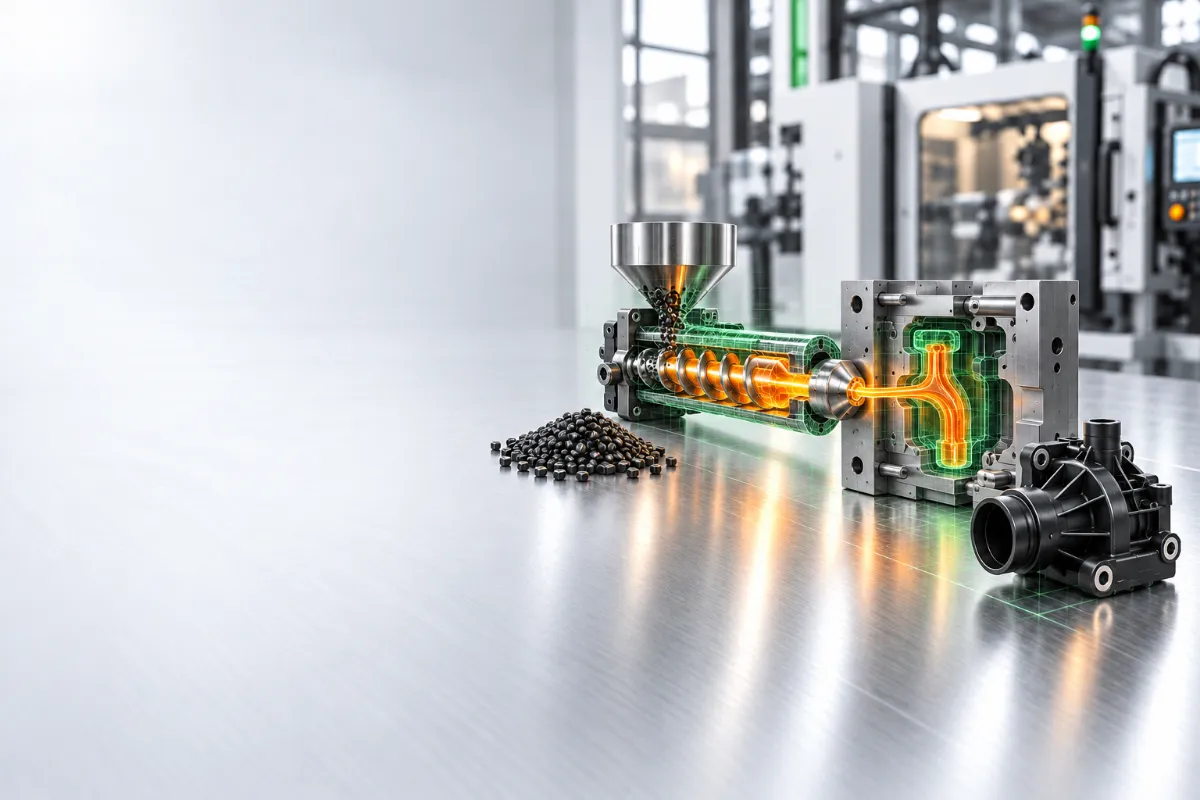
Lo stampaggio a iniezione è la tecnologia su cui si basa tutta la nostra produzione. Nello stampaggio a iniezione materie plastiche tecniche e di uso generale prendono la forma esatta dello stampo, con precisione e ripetibilità. A fare la differenza è il controllo del processo, dal file 3D al lotto consegnato.
Come funziona lo stampaggio a iniezione
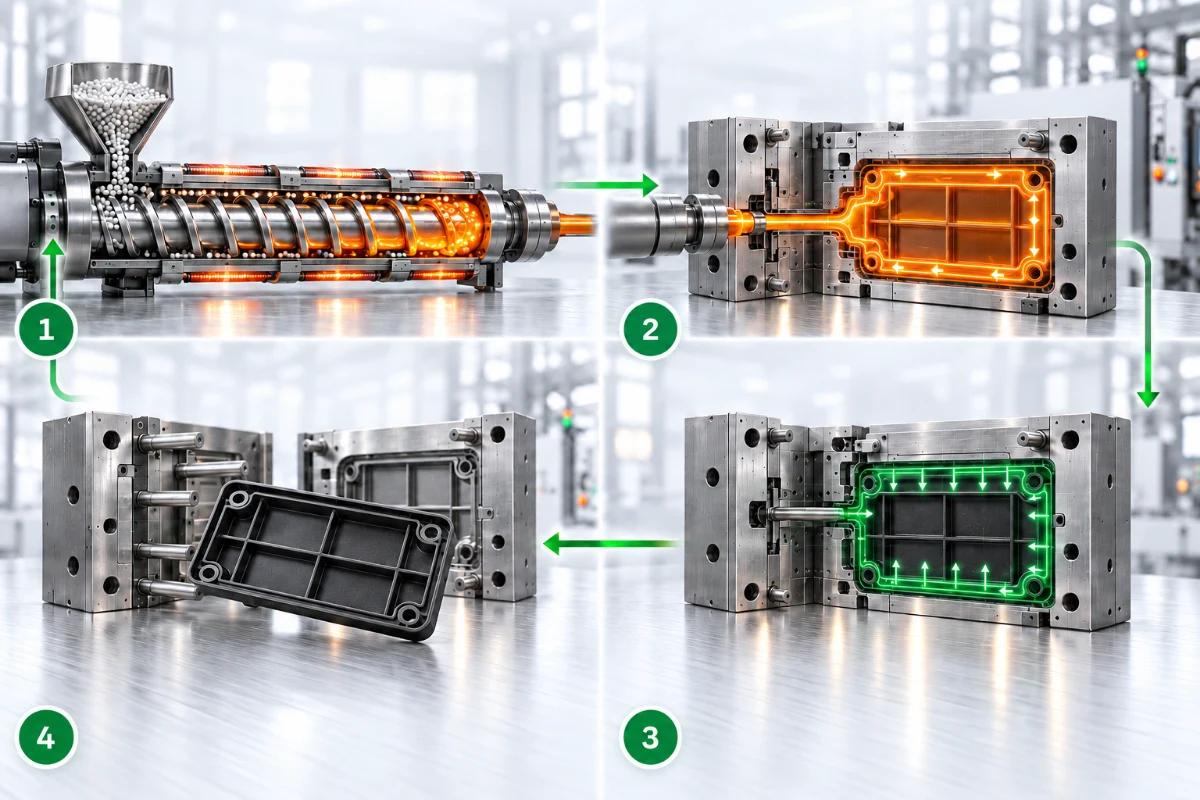
Il ciclo si articola in quattro fasi e si ripete identico per tutto il lotto: dal granulo al pezzo finito in un tempo che va da pochi secondi a qualche minuto, secondo spessori e materiale. Temperature, pressioni, velocità di iniezione e tempi di raffreddamento determinano quote, aspetto e resistenza del pezzo: li mettiamo a punto con le prime campionature e li registriamo, così ogni riordino riparte dalle stesse condizioni.
-
Plastificazione e dosaggio
Mentre il pezzo precedente raffredda, la vite fonde nel cilindro il granulato, essiccato quando il materiale lo richiede, e dosa la quantità per l’iniezione successiva.
-
Iniezione
Il materiale fuso riempie lo stampo chiuso ad alta pressione e ne riproduce ogni dettaglio.
-
Mantenimento e raffreddamento
Una pressione di mantenimento compensa il ritiro mentre il pezzo si solidifica nello stampo.
-
Apertura ed estrazione
Lo stampo si apre, il pezzo viene estratto e il ciclo riparte.
Stampaggio a iniezione materie plastiche: la scelta del materiale
Nello stampaggio a iniezione materie plastiche diverse si comportano in modo molto diverso: fluidità, ritiro, sensibilità all’umidità e temperatura di lavorazione cambiano da un polimero all’altro, e con loro cambiano stampo e parametri di processo.
Per questo il materiale si sceglie sulla funzione del pezzo, non per abitudine né perché indicato in un vecchio disegno. Un materiale sovradimensionato fa salire il costo di ogni pezzo; uno sottodimensionato espone a rotture e reclami. Lo definiamo con il vostro ufficio tecnico prima di progettare lo stampo.
Cosa valutiamo insieme a voi
Resistenza meccanica e rigidità richieste
Temperatura di esercizio, agenti chimici, esposizione ai raggi UV
Resa estetica: colore, brillantezza, texture
Requisiti normativi, come l’autoestinguenza nei componenti elettrici
Costo e disponibilità del materiale nel tempo
I materiali che lavoriamo
Un’ampia gamma di resine termoplastiche, dalle più diffuse ai polimeri ad alte prestazioni.
Uso generale
HDPE · PP omo e copolimero · PS cristallo e HIPS
Stirenici e blend
ABS · ASA · PC/ABS · ASA/PC
Trasparenti
PC e PMMA naturali, opalini e colorati
Tecnopolimeri
PA6 · PA66 · PA12 · PBT · POM
Elastomeri termoplastici
TPE · TPV
Alte prestazioni
PEI · PPS
Molte disponibili anche caricate, con fibra di vetro o cariche minerali, e in versione autoestinguente. Per scelta non lavoriamo il PVC.
Stampaggio iniezione: dove nascono i difetti
Risucchi, deformazioni, linee di giunzione e bave si prevengono prima di stampare: correggerli dopo costa molto di più. Le cause si riconducono quasi sempre a tre ambiti.
Progetto del pezzo
Spessori non uniformi, angoli di sformo insufficienti, spigoli vivi.
Stampo
Punti di iniezione, sfiati e circuiti di raffreddamento non adeguati.
Processo
Parametri instabili o materiale non essiccato correttamente.
Per questo verifichiamo il file e definiamo lo stampo prima della produzione, non durante: è il modo più efficace per contenere scarti e tempi di avviamento.
Domande frequenti
Cosa si produce con lo stampaggio per iniezione?
Con lo stampaggio per iniezione si producono in serie componenti in plastica su disegno: articoli tecnici come supporti, ingranaggi e involucri, e particolari estetici come frontali, cornici e pannelli comandi. Ambroplast li produce per automotive, elettromeccanica, elettronica, elettromedicale, macchine agricole e apparecchi professionali.
Stampa a iniezione o stampa 3D: quando conviene lo stampo?
La stampa 3D conviene per prototipi e pochi esemplari; lo stampaggio a iniezione conviene quando il pezzo entra in produzione e la fornitura si ripete. Lo stampo garantisce costi unitari più bassi, materiali definitivi e qualità costante su ogni lotto.
Quali tolleranze si possono ottenere?
Le tolleranze dipendono da materiale, dimensioni e geometria del pezzo, oltre che dalla precisione dello stampo. Indicate le quote critiche già in fase di analisi del file: stampo e processo vengono impostati per rispettarle in modo costante.
Serve uno stampo nuovo per ogni pezzo?
Di norma ogni pezzo ha il proprio stampo. Se ne avete già uno, ne verifichiamo lo stato e lo mettiamo in produzione; altrimenti ne definiamo le specifiche e lo facciamo costruire dai nostri stampisti partner.
Qual è il lotto minimo?
Ambroplast non impone un lotto minimo fisso: lo definisce con il cliente in base a stampo, materiale e frequenza dei riordini. Lavoriamo soprattutto su piccoli e medi lotti ripetuti nel tempo.