STAMPAGGIO CON INSERTI
Stampaggio con inserti: metallo e plastica in un unico componente
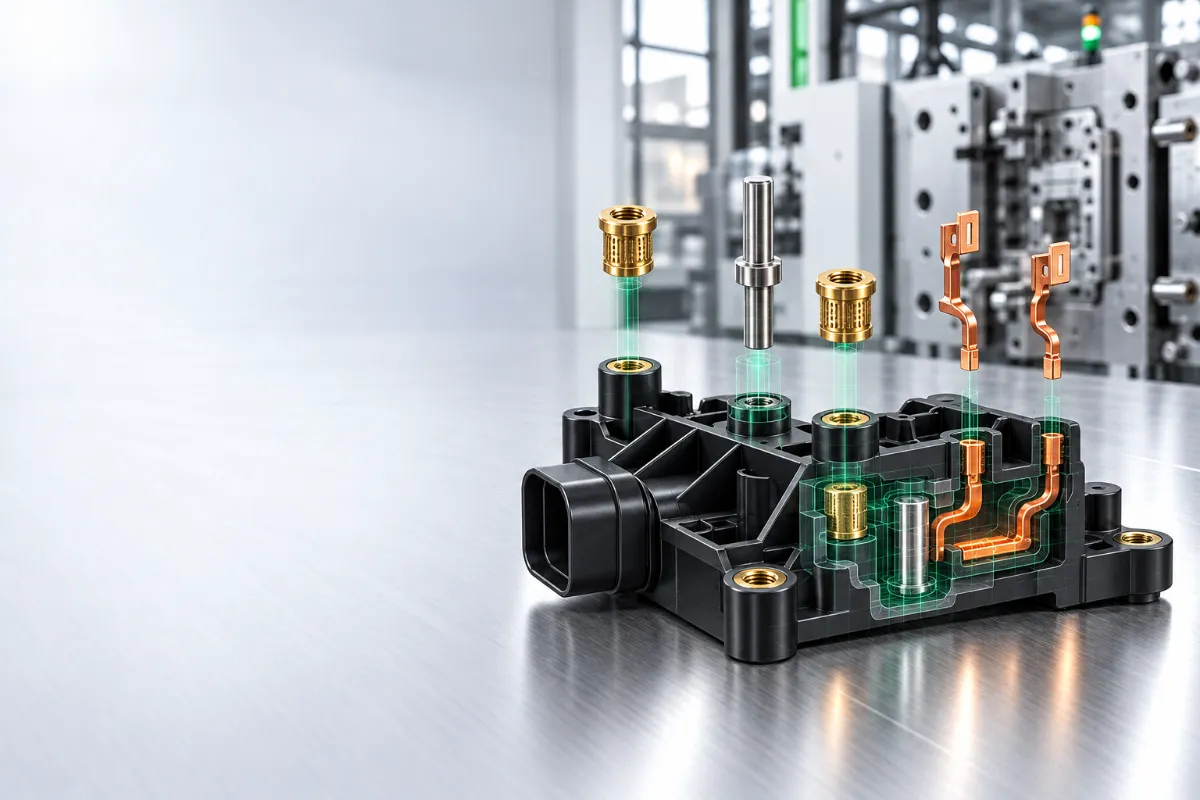
Nello stampaggio con inserti, boccole filettate, perni, contatti elettrici e rinforzi metallici vengono posizionati nello stampo e inglobati nella plastica durante l’iniezione. Il pezzo esce dalla pressa già completo: nessun montaggio successivo, un ancoraggio stabile e la stessa posizione dell’inserto su ogni lotto.
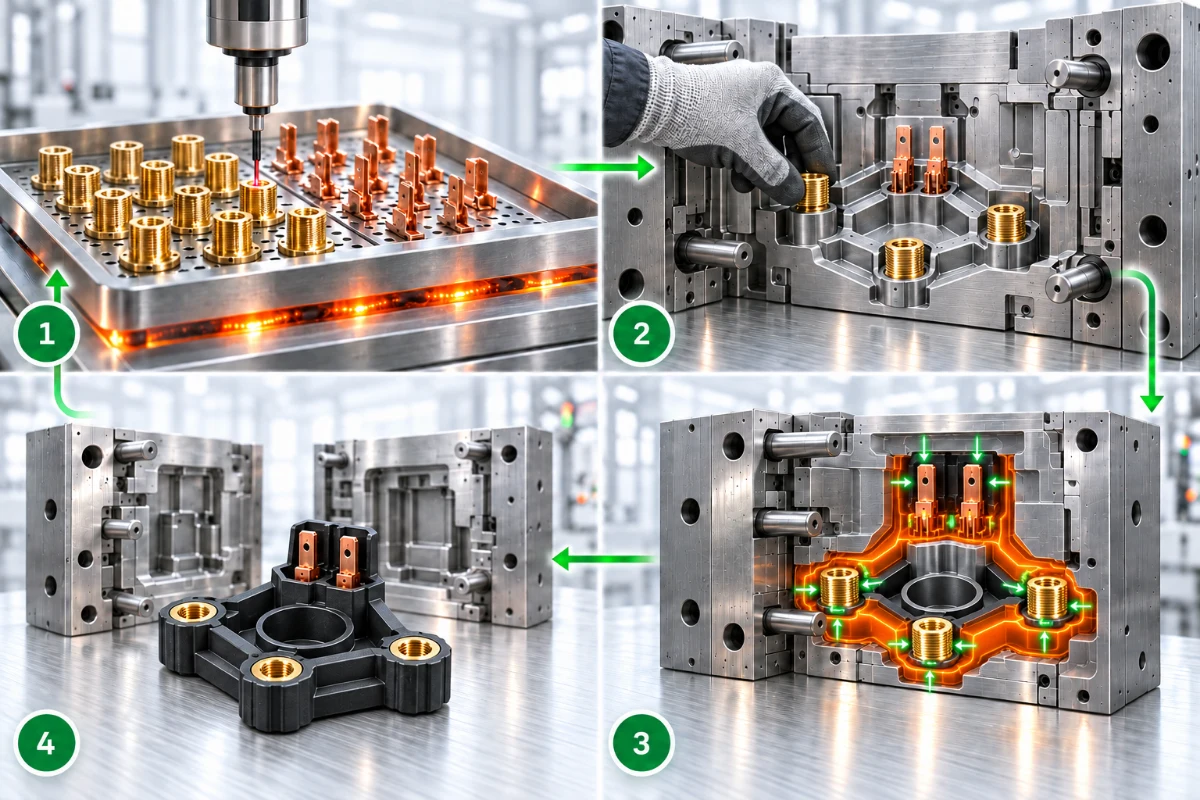
Come funziona lo stampaggio con inserti
Nello stampaggio con inserti la tenuta dipende da tre fattori: la forma dell’inserto, con zigrinature, gole e sottosquadri che la plastica possa abbracciare; la compatibilità con il materiale plastico; la precisione con cui la sede lo mantiene in posizione durante l’iniezione. Per questo inserto, sede e materiale si definiscono insieme, già in fase di sviluppo del pezzo.
-
Preparazione dell’inserto
Gli inserti vengono puliti e, quando serve, preriscaldati: un inserto sporco o troppo freddo riduce la tenuta e genera tensioni nella plastica.
-
Posizionamento nello stampo
Prima di ogni ciclo l’inserto viene collocato nella sua sede, che lo mantiene fermo e nella posizione esatta.
-
Iniezione e ancoraggio
La plastica fusa avvolge l’inserto e, raffreddandosi, lo blocca in modo stabile, senza colle, piantaggi o avvitature.
-
Estrazione del pezzo completo
Lo stampo si apre e il componente esce già pronto per il montaggio.
Cosa si può inglobare
Con lo stampaggio con inserti si integrano componenti di natura e funzione diverse, in ottone, inox o acciaio: quelli da commercio li acquistiamo noi, quelli a disegno li fornite voi in conto lavoro, già controllati.
Boccole filettate
Filetti metallici che reggono montaggi e smontaggi ripetuti, dove la sola plastica cederebbe.
Contatti e conduttori
Lamelle, terminali e pin per componenti elettrici ed elettronici, isolati dalla plastica che li circonda.
Perni e rinforzi
Alberini, piastrine e staffe che danno al pezzo resistenza meccanica in punti precisi.
Prima della produzione controlliamo gli inserti — dimensioni, pulizia, assenza di bave — perché ogni difetto dell’inserto si ripercuote sulla tenuta e sulla sede nello stampo. È una soluzione diffusa nei componenti elettrici, elettromeccanici e automotive, dove filetti e contatti devono durare nel tempo.
Perché integrare invece di montare
Ogni operazione eliminata dopo lo stampaggio è un costo e un rischio di errore in meno lungo la vostra linea di montaggio.
Meno passaggi
Nessuna inserzione a caldo, incollaggio o avvitatura successiva.
Ancoraggio solido
L’inserto è avvolto dalla plastica e trattenuto da zigrinature e sottosquadri, non inserito a pressione o a caldo in un foro.
Posizione costante
La sede nello stampo garantisce la stessa posizione su ogni pezzo.
In più, il controllo dimensionale si esegue su un solo componente, invece che su più parti da assemblare.
Domande frequenti
Lo stampaggio con inserti è adatto ai piccoli lotti?
Sì, lo stampaggio con inserti funziona su qualsiasi volume: l’inserto si posiziona a mano o in automatico durante lo stampaggio, a seconda della serie. In alternativa si applica a caldo o a ultrasuoni sul pezzo già stampato.
Potete usare inserti forniti da noi?
Sì, gli inserti a vostro disegno li fornite voi in conto lavoro, già controllati; quelli da commercio li acquista direttamente Ambroplast. Di norma sono in ottone, inox o acciaio.
Che differenza c’è tra stampaggio con inserti, costampaggio e sovrastampaggio?
Stampaggio con inserti e costampaggio plastica metallo sono la stessa cosa: un inserto, di solito metallico, viene inglobato nella plastica durante lo stampaggio. Il sovrastampaggio stampa invece un secondo materiale plastico sopra un pezzo già stampato, per esempio una guarnizione in TPV su un supporto rigido.
Gli inserti si possono applicare dopo lo stampaggio?
Sì, gli inserti si possono applicare dopo lo stampaggio, a caldo o a ultrasuoni. Conviene quando l’inserto non può stare nello stampo o quando è più efficiente separare le due fasi.